ทันสมัย ศูนย์เครื่องจักรกลแนวตั้ง เครื่องจักรกลึงแนวตั้ง (VMC) มักต้องการมากกว่าแค่แกนหมุนที่ทรงพลังและเครื่องมือตัดที่แม่นยำเพื่อรักษาประสิทธิภาพการทำงาน ระบบหล่อเย็นผ่านแกนหมุน (TSC) และสายพานลำเลียงเศษวัสดุเป็นสองตัวเลือกสำคัญที่สามารถปรับปรุงประสิทธิภาพการทำงานและทำให้การใช้งานเครื่องจักรง่ายขึ้น แต่มีวัตถุประสงค์ที่แตกต่างกัน
ระบบ TSC ส่งสารหล่อเย็นผ่านแกนหมุนและเครื่องมือตัดไปยังบริเวณการตัดโดยตรง ช่วยควบคุมความร้อนและปรับปรุงการระบายเศษวัสดุระหว่างการทำงานที่ต้องการประสิทธิภาพสูง ในขณะเดียวกัน สายพานลำเลียงเศษวัสดุจะกำจัดเศษวัสดุออกจากพื้นที่ทำงานของเครื่องจักรโดยอัตโนมัติและลำเลียงไปยังจุดรวบรวม
การทำความเข้าใจวิธีการทำงานของระบบเหล่านี้และช่วงเวลาที่จำเป็นต้องใช้ จะช่วยให้ผู้ผลิตสามารถเลือกการกำหนดค่า VMC ที่เหมาะสมกับงานกลึง ปริมาณการผลิต วัสดุ และข้อกำหนดการบำรุงรักษาในระยะยาวได้

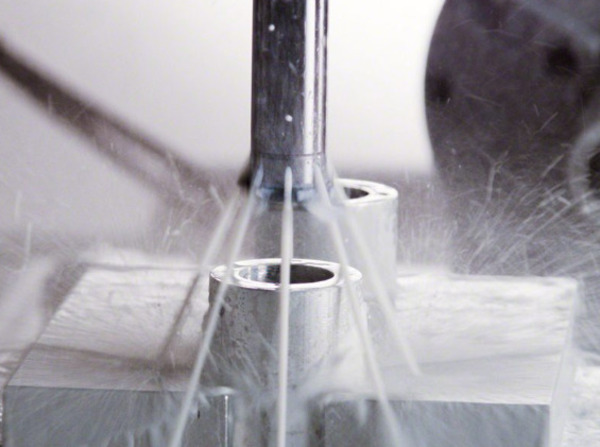
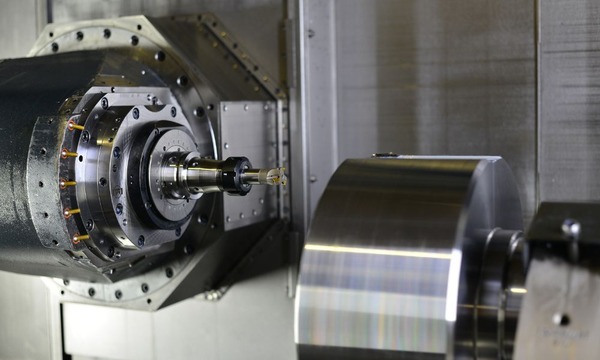
ระบบหล่อเย็นผ่านแกนหมุน (Through-spindle coolant หรือ TSC) คือระบบส่งน้ำหล่อเย็นที่ออกแบบมาเพื่อส่งน้ำหล่อเย็นผ่านแกนหมุนของเครื่องจักร และเมื่อได้รับการรองรับจากเครื่องมือตัด ก็จะส่งผ่านช่องทางต่างๆ ในเครื่องมือตัดโดยตรง แทนที่จะพึ่งพาน้ำหล่อเย็นที่ฉีดพ่นจากหัวฉีดภายนอกเพียงอย่างเดียว ระบบ TSC จะนำน้ำหล่อเย็นเข้าใกล้จุดตัดจริงมากขึ้น
สิ่งนี้มีประโยชน์อย่างยิ่งเมื่อทำการเจาะรูลึก ช่อง หรือชิ้นส่วนที่มีรูปทรงซับซ้อน ซึ่งการส่งน้ำหล่อเย็นแบบทั่วไปอาจเข้าถึงบริเวณการตัดได้อย่างมีประสิทธิภาพ น้ำหล่อเย็นจะช่วยลดความร้อนที่เกิดขึ้นระหว่างการตัด และยังช่วยดันเศษวัสดุออกจากรูและพื้นที่การตัดที่แคบอีกด้วย
TSC มักถูกพิจารณาใช้ในงาน VMC ที่เกี่ยวข้องกับการเจาะ การตอกเกลียว การตัดเฉือนความเร็วสูง หรือสภาพแวดล้อมการผลิตที่ต้องการการส่งสารหล่อเย็นอย่างสม่ำเสมอ
ระบบ TSC สามารถแตกต่างกันไปขึ้นอยู่กับแรงดันของสารหล่อเย็น การกำหนดค่าของเครื่องจักร และการใช้งานในการตัดเฉือน ปัจจัยที่ต้องพิจารณาโดยทั่วไป ได้แก่:
การกำหนดค่า TSC ที่เหมาะสมนั้นขึ้นอยู่กับเครื่องมือตัด วัสดุชิ้นงาน ความลึกของการตัดเฉือน การจัดเรียงแกนหมุน และอัตราการไหลของสารหล่อเย็นที่ต้องการ
ระบบ TSC ทั่วไปประกอบด้วยส่วนประกอบหลายอย่างที่ทำงานร่วมกันเพื่อส่งน้ำหล่อเย็นที่ผ่านการกรองแล้วจากถังไปยังเครื่องมือตัด
ส่วนประกอบหลักโดยทั่วไปได้แก่:
การกำหนดค่าที่แน่นอนอาจแตกต่างกันไปตามรุ่นและผู้ผลิตของ VMC ดังนั้นจึงควรเลือก TSC โดยพิจารณาจากคุณสมบัติของเครื่องจักร การออกแบบแกนหมุน และระบบเครื่องมือที่ใช้
ระบบ TSC มีประโยชน์อย่างมากเมื่อสารหล่อเย็นภายนอกไม่สามารถเข้าถึงบริเวณตัดได้อย่างมีประสิทธิภาพ จุดประสงค์หลักของมันไม่ใช่เพียงแค่การเพิ่มปริมาณสารหล่อเย็น แต่เป็นการส่งสารหล่อเย็นไปยังจุดที่เกิดผลสูงสุด
VMC อาจได้รับประโยชน์จาก TSC ในกรณีต่อไปนี้:
สำหรับผู้ผลิต การตัดสินใจควรขึ้นอยู่กับความต้องการใช้งานจริงในการผลิต มากกว่าที่จะมองว่า TSC เป็นคุณสมบัติที่จำเป็นสำหรับเครื่อง VMC ทุกเครื่อง
ข้อดี | ข้อเสีย |
ส่งน้ำหล่อเย็นเข้าใกล้บริเวณตัดมากขึ้น | ต้นทุนเครื่องจักรเริ่มต้นที่สูงกว่า |
ช่วยในการระบายเศษวัสดุจากหลุมลึก | ต้องใช้เครื่องมือที่เข้ากันได้ |
สามารถปรับปรุงการจัดการความร้อนได้ | ระบบปั๊มและระบบกรองจำเป็นต้องได้รับการบำรุงรักษา |
เหมาะสำหรับงานผลิตที่ต้องการประสิทธิภาพสูง | ความสะอาดของน้ำหล่อเย็นจึงมีความสำคัญมากขึ้น |
สามารถรองรับสภาวะการตัดเฉือนที่สม่ำเสมอได้ | อาจไม่จำเป็นสำหรับงานที่เรียบง่ายและมีความต้องการทรัพยากรต่ำ |
ระบบ TSC สามารถให้ประโยชน์อย่างมากในการใช้งานที่เหมาะสม แต่ก็เพิ่มอุปกรณ์ ต้นทุน และความต้องการในการบำรุงรักษาด้วยเช่นกัน ด้วยเหตุนี้ ผู้ผลิตจึงควรประเมินประเภทของการตัดเฉือนที่ตนเองดำเนินการก่อนที่จะระบุระบบนี้
สายพานลำเลียงเศษโลหะเป็นระบบอัตโนมัติที่รวบรวมและกำจัดเศษโลหะที่เกิดขึ้นระหว่างการตัดเฉือนด้วยเครื่อง CNC ในเครื่อง VMC การตัดเฉือนอาจทำให้เกิดเศษโลหะจำนวนมาก โดยเฉพาะอย่างยิ่งในการผลิตปริมาณมาก การตัดเฉือนหนัก และการตัดเฉือนวัสดุ เช่น เหล็ก เหล็กหล่อ และอลูมิเนียม หากเศษโลหะเหล่านี้ตกค้างอยู่ภายในเครื่อง อาจรบกวนชิ้นงาน เครื่องมือตัด การไหลของน้ำหล่อเย็น และการทำงานของเครื่องจักรได้
สายพานลำเลียงเศษวัสดุจะลำเลียงเศษวัสดุจากบริเวณการตัดเฉือนไปยังภาชนะเก็บเศษวัสดุภายนอกหรือถังเก็บเศษวัสดุ ซึ่งช่วยลดความจำเป็นที่ผู้ปฏิบัติงานจะต้องทำความสะอาดเครื่องจักรด้วยตนเองหลังจากรอบการตัดเฉือนที่บ่อยครั้ง สำหรับผู้ใช้งานเครื่องกัดเซาะด้วยแรงเหวี่ยง (VMC) สายพานลำเลียงเศษวัสดุจึงเป็นส่วนสำคัญของการจัดการเศษวัสดุอย่างมีประสิทธิภาพ โดยเฉพาะอย่างยิ่งเมื่อการตัดเฉือนก่อให้เกิดเศษวัสดุอย่างต่อเนื่องหรือในปริมาณมาก
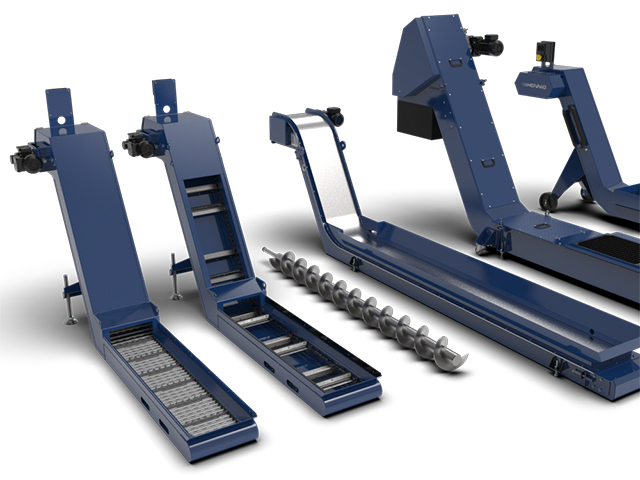
มีการออกแบบสายพานลำเลียงเศษวัสดุที่หลากหลายสำหรับเครื่องกัดแนวตั้ง (VMC) โดยแต่ละแบบเหมาะสมกับลักษณะของเศษวัสดุและการใช้งานในการตัดเฉือนที่แตกต่างกัน
ประเภทของสายพานลำเลียงที่เหมาะสมที่สุดนั้นขึ้นอยู่กับวัสดุของชิ้นงาน รูปทรงของเศษวัสดุ ปริมาณเศษวัสดุ การใช้สารหล่อเย็น และพื้นที่ว่างในเครื่องจักรที่มีอยู่
แม้ว่าการออกแบบจะแตกต่างกันไป แต่โดยทั่วไปแล้วสายพานลำเลียงเศษวัสดุจะประกอบด้วยส่วนประกอบพื้นฐานหลายอย่างที่ทำงานร่วมกันเพื่อเคลื่อนย้ายเศษวัสดุออกจากบริเวณการตัดเฉือน ส่วนประกอบหลักโดยทั่วไปได้แก่:
โดยปกติแล้วสายพานลำเลียงจะถูกรวมเข้ากับเครื่องกัดแนวตั้ง (VMC) เพื่อให้สามารถกำจัดเศษวัสดุได้โดยไม่ต้องให้ผู้ปฏิบัติงานหยุดการทำงานเพื่อทำความสะอาดด้วยมือบ่อยๆ
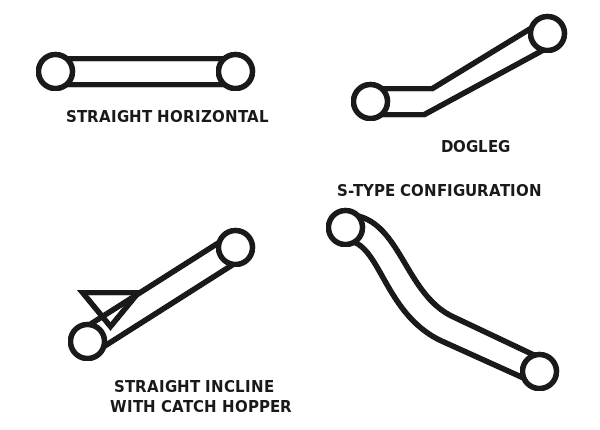
สายพานลำเลียงเศษวัสดุจะมีประโยชน์มากขึ้นเมื่อเครื่องกัดเซาะแนวตั้ง (VMC) ผลิตเศษวัสดุมากกว่าที่ผู้ปฏิบัติงานสามารถนำออกด้วยมือได้อย่างสะดวก การตัดสินใจนี้มีความสำคัญอย่างยิ่งในสภาพแวดล้อมการผลิตที่เครื่องจักรทำงานเป็นเวลานาน
เครื่อง VMC อาจได้รับประโยชน์จากสายพานลำเลียงเศษวัสดุในกรณีต่อไปนี้:
สำหรับงานกลึงปริมาณน้อยหรือการใช้งานที่สร้างเศษโลหะเพียงเล็กน้อย ระบบกำจัดเศษโลหะแบบใช้มือหรือแบบง่ายๆ อาจเพียงพอแล้ว
ข้อดี | ข้อเสีย |
ถอดชิปออกจาก VMC โดยอัตโนมัติ | เพิ่มต้นทุนเครื่องจักรเริ่มต้น |
ลดความจำเป็นในการทำความสะอาดด้วยมือ | ต้องมีการบำรุงรักษาเพิ่มเติม |
เหมาะสำหรับงานกลึงปริมาณมาก | ใช้พื้นที่เครื่องจักรหรือพื้นที่พื้นเพิ่มเติม |
ช่วยรักษาพื้นที่การทำงานให้สะอาดอยู่เสมอ | ชิ้นส่วนที่เคลื่อนไหวอาจสึกหรอได้เมื่อเวลาผ่านไป |
สามารถรองรับรอบการผลิตอัตโนมัติที่ยาวนานขึ้นได้ | ประเภทของสายพานลำเลียงต้องเหมาะสมกับวัสดุและรูปทรงของเศษวัสดุ |
สายพานลำเลียงเศษวัสดุสามารถช่วยเพิ่มประสิทธิภาพการผลิตและรักษาความสะอาดของเครื่องจักรได้ แต่ไม่ได้จำเป็นสำหรับเครื่องกัดเซาะด้วยแรงสั่นสะเทือน (VMC) ทุกเครื่องเสมอไป การเลือกใช้ที่เหมาะสมขึ้นอยู่กับปริมาณเศษวัสดุ วัสดุ วิธีการตัดเฉือน ตารางการผลิต และระดับของระบบอัตโนมัติที่ต้องการ
ระบบหล่อเย็นผ่านแกนหมุนและสายพานลำเลียงเศษโลหะสามารถช่วยปรับปรุงประสิทธิภาพได้ทั้งคู่ การดำเนินการ VMCแต่ทั้งสองระบบแก้ปัญหาการตัดเฉือนที่แตกต่างกัน ระบบ TSC เน้นที่การส่งสารหล่อเย็น การจัดการความร้อน และการระบายเศษวัสดุรอบๆ เครื่องมือตัด ในขณะที่สายพานลำเลียงเศษวัสดุเน้นที่การกำจัดเศษวัสดุที่สะสมอยู่ในเครื่องจักร
การเข้าใจความแตกต่างเหล่านี้จะช่วยให้ตัดสินใจได้ง่ายขึ้นว่า VMC ต้องการระบบใดระบบหนึ่ง หรือทั้งสองระบบ
ระบบทั้งสองมีดีไซน์ที่แตกต่างกันอย่างมาก เนื่องจากทำหน้าที่ต่างกัน
ระบบ TSC เป็นระบบที่ผสานรวมเข้ากับระบบน้ำหล่อเย็นและระบบแกนหมุน โดยปกติจะประกอบด้วยปั๊มน้ำหล่อเย็น ระบบกรอง ท่อน้ำหล่อเย็น ข้อต่อหมุน และช่องทางแกนหมุนที่ช่วยให้น้ำหล่อเย็นไปถึงเครื่องมือตัดที่เหมาะสม
สายพานลำเลียงเศษโลหะเป็นระบบจัดการเศษโลหะเชิงกลเป็นหลัก โดยขึ้นอยู่กับการออกแบบ อาจใช้สายพานแบบบานพับ ใบมีดขูด กลไกแม่เหล็ก หรือสกรู เพื่อลำเลียงเศษโลหะออกจากบริเวณการตัดเฉือน
ดังนั้น TSC จึงมีความเกี่ยวข้องอย่างใกล้ชิดกับแกนหมุน เครื่องมือ และระบบหล่อเย็น ในขณะที่สายพานลำเลียงเศษโลหะมีความเกี่ยวข้องหลักๆ กับตัวเครื่อง พื้นที่เก็บเศษโลหะ และระบบจัดการของเสีย
ความแตกต่างที่สำคัญที่สุดคือเป้าหมายที่แต่ละระบบถูกออกแบบมาเพื่อบรรลุ
ปัจจัย | ระบบหล่อเย็นผ่านแกนหมุน | สายพานลำเลียงชิป |
วัตถุประสงค์หลัก | ส่งสารหล่อเย็นผ่านแกนหมุน/เครื่องมือ | นำเศษชิ้นส่วนออกจากเครื่อง |
จุดสนใจหลัก | การระบายความร้อน การหล่อลื่น และการระบายเศษวัสดุ | การรวบรวมและการขนส่งชิป |
ทำงานโดยตรงกับ | แกนหมุน ระบบหล่อเย็น และเครื่องมือ | ระบบครอบเครื่องจักรและระบบเก็บเศษวัสดุ |
มีประโยชน์อย่างยิ่งสำหรับ | รูลึก การตัดที่ยากลำบาก การเข้าถึงสารหล่อเย็นที่ลำบาก | ปริมาณการผลิตชิปสูงและการผลิตที่ยาวนาน |
ผลประโยชน์ของผู้ปฏิบัติงาน | ช่วยรักษาความคมของใบมีด | ช่วยลดขั้นตอนการถอดชิปด้วยมือ |
ดังนั้น ระบบเหล่านี้จึงไม่ใช่สิ่งทดแทนกันโดยตรง เครื่อง VMC สามารถใช้ TSC โดยไม่มีสายพานลำเลียงเศษวัสดุ ใช้สายพานลำเลียงเศษวัสดุโดยไม่มี TSC หรือใช้ทั้งสองอย่าง ขึ้นอยู่กับลักษณะการใช้งานของการตัดเฉือน
ความเข้ากันได้เป็นสิ่งสำคัญที่ต้องพิจารณาก่อนที่จะเพิ่มระบบใดระบบหนึ่งลงในเครื่องกัดเซาะแบบ VMC สำหรับระบบ TSC แกนหมุนของเครื่องจักรต้องรองรับระบบจ่ายน้ำหล่อเย็นที่ต้องการ ในขณะที่เครื่องมือต้องมีช่องทางน้ำหล่อเย็นภายในเมื่อต้องการให้น้ำหล่อเย็นไหลผ่านเครื่องมือ ปั๊มน้ำหล่อเย็น ระบบกรอง แรงดัน และการควบคุมเครื่องจักรก็ควรตรงกับลักษณะการใช้งานที่ต้องการด้วย
สำหรับสายพานลำเลียงเศษวัสดุ ความเข้ากันได้ขึ้นอยู่กับการออกแบบทางกายภาพของเครื่องกัดเซาะแนวตั้ง (VMC) การจัดเรียงช่องทางออกของเศษวัสดุ พื้นที่ว่าง และประเภทของเศษวัสดุที่เกิดขึ้นระหว่างการตัดเฉือน
ดังนั้น ผู้ผลิตควรตรวจสอบการกำหนดค่าเครื่องจักรก่อนเลือกใช้ระบบใดระบบหนึ่ง แทนที่จะคิดว่าอุปกรณ์เสริมทุกชิ้นจะสามารถใช้ได้กับเครื่อง VMC ทุกเครื่อง
ต้นทุนของระบบลำเลียงเศษโลหะ (TSC) และสายพานลำเลียงเศษโลหะจะแตกต่างกันไปตามข้อกำหนด ความจุ ความต้องการแรงดัน โครงสร้าง และการบูรณาการเข้ากับเครื่องจักร ระบบ TSC อาจทำให้ต้นทุนของเครื่องจักรสูงขึ้น เนื่องจากอาจต้องใช้ปั๊มแรงดันสูงเฉพาะ ระบบกรอง ข้อต่อหมุน ท่อ และอุปกรณ์แกนหมุน/เครื่องมือที่เข้ากันได้
สายพานลำเลียงเศษวัสดุยังเพิ่มต้นทุนด้วยกลไกการลำเลียง มอเตอร์ขับเคลื่อน ระบบควบคุม และการบูรณาการเข้ากับระบบเก็บเศษวัสดุและสารหล่อเย็นของเครื่องจักร
แทนที่จะเปรียบเทียบราคาเพียงอย่างเดียว ผู้ผลิตควรพิจารณาถึงปัญหาการผลิตที่แต่ละระบบสามารถแก้ไขได้ คุณสมบัติเพิ่มเติมอาจสร้างมูลค่าได้เมื่อช่วยลดเวลาหยุดทำงาน การทำความสะอาดด้วยมือ ปัญหาเกี่ยวกับเครื่องมือ หรือการหยุดชะงักของการผลิต
การติดตั้ง TSC นั้นเกี่ยวข้องอย่างใกล้ชิดกับแกนหมุนและวงจรน้ำหล่อเย็นของเครื่อง VMC เนื่องจากน้ำหล่อเย็นต้องไหลผ่านแกนหมุน การติดตั้งและการผสานรวมจึงต้องได้รับการปรับให้เหมาะสมกับโครงสร้างแกนหมุนของเครื่องจักรอย่างถูกต้อง
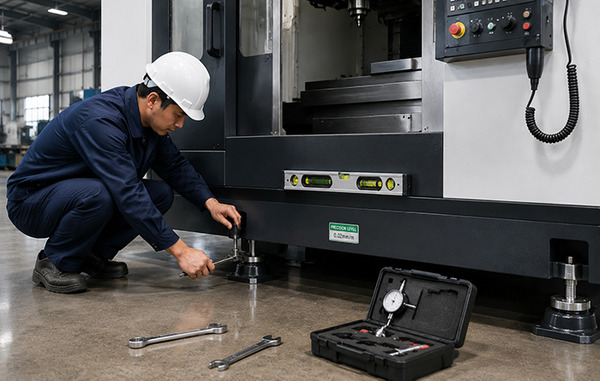
โดยทั่วไปแล้ว สายพานลำเลียงเศษวัสดุจะติดตั้งอยู่รอบบริเวณปล่อยเศษวัสดุของเครื่องจักร และต้องมีพื้นที่ว่างที่เหมาะสม รวมถึงการเชื่อมต่อทางไฟฟ้า/ควบคุมด้วย
ดังนั้น การระบุระบบทั้งสองแบบเป็นส่วนหนึ่งของการกำหนดค่า VMC ดั้งเดิมจึงทำได้ง่ายกว่า การติดตั้งเพิ่มเติมอาจเป็นไปได้ในบางกรณี แต่ความเป็นไปได้ขึ้นอยู่กับการออกแบบเครื่องจักรและพื้นที่ว่างที่มีอยู่
ข้อกำหนดในการบำรุงรักษาก็แตกต่างกันเช่นกัน ระบบ TSC ต้องการความใส่ใจในเรื่องความสะอาดของน้ำหล่อเย็น ตัวกรอง ปั๊ม ซีล และส่วนประกอบอื่นๆ ที่เกี่ยวข้องกับการส่งน้ำหล่อเย็น น้ำหล่อเย็นที่ปนเปื้อนหรือตัวกรองที่อุดตันอาจส่งผลต่อประสิทธิภาพของระบบได้
สายพานลำเลียงเศษวัสดุจำเป็นต้องได้รับการตรวจสอบกลไกการลำเลียง ส่วนประกอบขับเคลื่อน ตลับลูกปืน หรือชิ้นส่วนที่เคลื่อนที่ และบริเวณที่เศษวัสดุสะสม นอกจากนี้ ควรตรวจสอบสายพานลำเลียงอย่างสม่ำเสมอเพื่อหาการสึกหรอมากเกินไปหรือการอุดตัน
ในทั้งสองกรณี การบำรุงรักษาตามปกติสามารถช่วยป้องกันการหยุดทำงานที่ไม่จำเป็นและรักษาการทำงานของเครื่องจักรให้สม่ำเสมอได้
ไม่มีข้อกำหนดตายตัวสำหรับเครื่อง VMC ทุกเครื่อง การกำหนดค่าที่เหมาะสมขึ้นอยู่กับว่าเครื่องจักรนั้นคาดว่าจะผลิตอะไร ใช้งานบ่อยแค่ไหน และประเภทของวัสดุที่ใช้ กระบวนการกลึง มันทำงานได้
เริ่มต้นด้วยการตรวจสอบการทำงานของเครื่องจักรจริง หากเครื่อง VMC ทำงานเจาะรูลึกบ่อยครั้ง การตอกเกลียว การตัดด้วยความเร็วสูง หรือการทำงานที่สารหล่อเย็นภายนอกไม่สามารถเข้าถึงบริเวณการตัดได้อย่างมีประสิทธิภาพ ระบบ TSC อาจมีประโยชน์
หากเครื่องจักรผลิตเศษโลหะจำนวนมากในระหว่างการกัดและทำงานเป็นรอบการผลิตที่ยาวนาน สายพานลำเลียงเศษโลหะอาจมีประโยชน์มากกว่า สำหรับสภาพแวดล้อมการผลิตที่ต้องการประสิทธิภาพสูง การใช้ทั้งสองระบบร่วมกันสามารถให้ข้อดีได้: ระบบ TSC ช่วยจัดการการส่งน้ำหล่อเย็นและสภาวะการตัด ในขณะที่สายพานลำเลียงจะจัดการกับเศษโลหะที่สะสมอยู่
วัสดุของชิ้นงานมีผลต่อทั้งความต้องการสารหล่อเย็นและการจัดการเศษวัสดุ วัสดุที่สร้างความร้อนสูงระหว่างการตัดอาจได้รับประโยชน์จากการส่งสารหล่อเย็นที่มีประสิทธิภาพ วัสดุที่สร้างเศษวัสดุจำนวนมากอาจทำให้มีความต้องการการกำจัดเศษวัสดุแบบอัตโนมัติมากขึ้น
ตัวอย่างเช่น เครื่องกัดเซาะแนวตั้ง (VMC) ที่ใช้สำหรับการขจัดโลหะหนัก อาจต้องการการจัดการเศษโลหะที่มีประสิทธิภาพมากกว่าเครื่องจักรที่ใช้สำหรับการกลึงเบาเป็นครั้งคราว
ปริมาณการผลิตเป็นอีกปัจจัยสำคัญ สำหรับงานกลึงที่มีปริมาณน้อยหรือทำเป็นครั้งคราว การกำจัดเศษวัสดุด้วยมือและการใช้สารหล่อเย็นแบบทั่วไปอาจเพียงพอแล้ว
อย่างไรก็ตาม สำหรับการผลิตอย่างต่อเนื่องหรือในปริมาณมาก ระบบอัตโนมัติจะยิ่งมีคุณค่ามากขึ้น TSC สามารถส่งสารหล่อเย็นได้อย่างสม่ำเสมอในระหว่างรอบการทำงานที่ต้องการประสิทธิภาพสูง ในขณะที่สายพานลำเลียงเศษวัสดุสามารถลดความจำเป็นในการทำความสะอาดด้วยมือบ่อยครั้งได้
ก่อนเลือกใช้ตัวเลือกใดตัวเลือกหนึ่ง ผู้ผลิตควรพิจารณาการบำรุงรักษาอย่างต่อเนื่อง ระบบ TSC ต้องการการจัดการสารหล่อเย็นที่เหมาะสม การกรอง และการตรวจสอบปั๊มและส่วนประกอบการส่งสารหล่อเย็น ในขณะที่สายพานลำเลียงเศษวัสดุต้องการการทำความสะอาดและการตรวจสอบชิ้นส่วนที่เคลื่อนไหว
เป้าหมายควรเป็นการเลือกใช้ระบบที่ทีมบำรุงรักษาสามารถใช้งานและซ่อมบำรุงได้อย่างถูกต้องตลอดอายุการใช้งานของเครื่องจักร
ควรพิจารณางบประมาณควบคู่ไปกับผลประโยชน์ด้านการผลิตที่คาดหวัง ระบบ TSC อาจไม่คุ้มค่าสำหรับงานกลึงที่เรียบง่ายซึ่งสารหล่อเย็นแบบธรรมดาสามารถเข้าถึงบริเวณตัดได้อย่างมีประสิทธิภาพอยู่แล้ว ในทำนองเดียวกัน สายพานลำเลียงเศษวัสดุอาจไม่ให้ประโยชน์มากนักหากเครื่องจักรผลิตเศษวัสดุน้อยมาก
อย่างไรก็ตาม สำหรับการใช้งานที่มีการผลิตสูง การลดการแทรกแซงด้วยตนเอง การปรับปรุงความสม่ำเสมอของกระบวนการ และการลดเวลาหยุดทำงาน อาจทำให้อุปกรณ์เสริมเหล่านี้คุ้มค่าตลอดอายุการใช้งานของเครื่องจักร
แนวทางที่ดีที่สุดคือการเปรียบเทียบการลงทุนเพิ่มเติมกับประสิทธิภาพการทำงานและข้อกำหนดด้านการบำรุงรักษาเฉพาะของเครื่อง VMC แทนที่จะเลือกอุปกรณ์เสริมโดยพิจารณาจากราคาเพียงอย่างเดียว
ถาม: ความแตกต่างหลักระหว่างระบบหล่อเย็นผ่านแกนหมุนกับสายพานลำเลียงเศษโลหะคืออะไร?
A: ระบบหล่อเย็นแบบส่งผ่านแกนหมุนจะส่งน้ำหล่อเย็นผ่านแกนหมุนและเครื่องมือตัดไปยังบริเวณการตัดเฉือน ช่วยในการระบายความร้อนและกำจัดเศษวัสดุ ในขณะที่สายพานลำเลียงเศษวัสดุจะกำจัดเศษวัสดุออกจากบริเวณการทำงานของเครื่อง VMC และส่งไปยังจุดรวบรวม พวกมันทำหน้าที่แตกต่างกันและสามารถใช้งานร่วมกันได้
ถาม: เมื่อใดที่เครื่อง VMC จำเป็นต้องใช้น้ำหล่อเย็นผ่านแกนหมุน?
A: เครื่องกัดแนวตั้ง (VMC) อาจได้รับประโยชน์จากการใช้สารหล่อเย็นผ่านแกนหมุนเมื่อทำการเจาะรูลึก การตอกเกลียว การตัดเฉือนความเร็วสูง หรือการทำงานอื่นๆ ที่ต้องการให้สารหล่อเย็นเข้าถึงบริเวณการตัดโดยตรง นอกจากนี้ยังช่วยจัดการความร้อนและปรับปรุงการระบายเศษวัสดุออกจากบริเวณการตัดที่ลึกหรือปิดล้อมได้อีกด้วย
ถาม: สายพานลำเลียงเศษวัสดุมีประโยชน์อย่างไรสำหรับเครื่อง VMC?
A: สายพานลำเลียงเศษวัสดุมีประโยชน์อย่างยิ่งเมื่อเครื่องกัดเซาะด้วยแรงเหวี่ยง (VMC) ผลิตเศษวัสดุจำนวนมากในระหว่างการผลิตแบบต่อเนื่องหรือปริมาณมาก มันจะเคลื่อนย้ายเศษวัสดุออกจากเครื่องโดยอัตโนมัติ ลดความจำเป็นในการทำความสะอาดด้วยมือบ่อยครั้ง และช่วยรักษาสภาพแวดล้อมการทำงานให้เป็นระเบียบเรียบร้อยมากขึ้น
ถาม: สามารถใช้สารหล่อเย็นผ่านแกนหมุนและสายพานลำเลียงเศษโลหะร่วมกันได้หรือไม่?
A: ใช่ครับ ระบบเหล่านี้ทำงานร่วมกันได้ดี เพราะตอบสนองความต้องการในการตัดเฉือนที่แตกต่างกัน ระบบหล่อเย็นผ่านแกนหมุนจะส่งน้ำหล่อเย็นไปยังบริเวณการตัด ในขณะที่สายพานลำเลียงเศษวัสดุจะกำจัดเศษวัสดุออกจากเครื่องจักร การใช้ทั้งสองระบบร่วมกันนั้นเหมาะสมอย่างยิ่งสำหรับงานผลิตที่ต้องการความแม่นยำสูง
ถาม: เครื่อง VMC ทุกเครื่องจำเป็นต้องมีสายพานลำเลียงเศษวัสดุและระบบหล่อเย็นผ่านแกนหมุนหรือไม่?
A: ไม่ครับ ความต้องการขึ้นอยู่กับลักษณะการใช้งานของเครื่องกัด CNC เครื่องกัด CNC ที่ใช้สำหรับงานเบาหรือการผลิตจำนวนน้อยอาจไม่จำเป็นต้องใช้ตัวเลือกเหล่านี้ ในขณะที่เครื่องที่ใช้สำหรับงานเจาะรูลึก การผลิตเศษโลหะปริมาณมาก หรือการผลิตแบบต่อเนื่อง อาจได้รับประโยชน์จากตัวเลือกเหล่านี้ครับ
ถาม: ควรพิจารณาปัจจัยใดบ้างก่อนเลือกใช้ตัวเลือก VMC เหล่านี้?
A: พิจารณาประเภทของการตัดเฉือน วัสดุชิ้นงาน ปริมาณเศษวัสดุ ปริมาณการผลิต ความต้องการเครื่องมือ ความเข้ากันได้ของเครื่องจักร ความต้องการในการบำรุงรักษา และงบประมาณที่มีอยู่ การประเมินปัจจัยเหล่านี้จะช่วยในการพิจารณาว่าระบบหล่อเย็นผ่านแกนหมุน สายพานลำเลียงเศษวัสดุ หรือทั้งสองอย่างเหมาะสมกับเครื่องกัดเซาะแนวตั้ง (VMC) แต่ละเครื่องหรือไม่
การเลือกใช้ระหว่างระบบหล่อเย็นผ่านแกนหมุนและสายพานลำเลียงเศษวัสดุขึ้นอยู่กับการจับคู่การกำหนดค่าเครื่องจักรกับความต้องการในการตัดเฉือนจริงของคุณ ระบบหล่อเย็นผ่านแกนหมุนมีประโยชน์สำหรับงานที่ต้องการการส่งน้ำหล่อเย็นและการระบายเศษวัสดุอย่างมีประสิทธิภาพ ในขณะที่สายพานลำเลียงเศษวัสดุสามารถช่วยจัดการเศษวัสดุระหว่างการตัดเฉือนอย่างต่อเนื่องหรือในปริมาณมาก ในบางกรณี การใช้ทั้งสองอย่างร่วมกันอาจช่วยให้ได้การตั้งค่าการตัดเฉือนที่สมบูรณ์ยิ่งขึ้น
หากคุณมีแบบร่างชิ้นส่วน ข้อมูลวัสดุ ข้อกำหนดเครื่องมือ และรายละเอียดการผลิตอยู่แล้ว คุณสามารถใช้ข้อมูลเหล่านั้นเพื่อเลือกการกำหนดค่า VMC ที่เหมาะสมได้
ติดต่อ CNC Yangsen เพื่อปรึกษาเกี่ยวกับความต้องการด้านการตัดเฉือนของคุณและค้นหาโซลูชันการตัดเฉือน CNC ที่เหมาะสมสำหรับความต้องการในการผลิตของคุณ